
CASO DE ÉXITO
Automatización para el cumplimiento con IFS
Control y registro de cloro, pH, conductividad, turbidez y temperatura de los depósitos de desalado.
CLIENTE
Giraldo Food Group
UBICACIÓN
Vitoria-Gasteiz (Álava), España
ACTIVIDAD
Cortado, desalado y envasado de bacalao
DURACIÓN DEL PROYECTO
8 semanas
PARADA DE PLANTA
0 horas
El reto
Cumplir las exigencia de IFS de mantener los parametros en rangos óptimos asegurando su registro y actuación en caso de desviación.
La solución
Automatización de la instalación mediante sensórica adecuada y la programación de PLC y sistema SCADA.
Resultados
- Control total de los parámetros exigidos por IFS.
- Generación de preavisos ante posibles desviaciones.
- Actuación anticipada del área de mantenimiento.
- Prevención de desviaciones graves que puedan afectar al cumplimiento de la norma IFS.
"Controlamos todos los factores importantes de forma sencilla, simple y escalable. Ahora tenemos visión de la instalación lo que nos permite anticiparnos a problemas y desviaciones."
Información del proyecto
PROCESO
Desalado del producto una vez cortado y clasificado
INTEGRACIONES
Integración de sistema Scada, PLC´s de diferentes proveedores y software varios
ÁREA DE PLANTA
Area productiva en fase inicial
EQUIPOS IMPLICADOS
Depósitos, válvulas, generador de ozono, y sensórica asociada
TIPO DE INTERVENCIÓN
Digitalización y visualización de los parámetros requeridos
ALCANCE CEFALUX
Ingeniería eléctrica, fabricación de cuadros a medida, programación de PLC, formación y soporte.
Tecnologías
HIPALUX SCADA
PLCS INDUSTRIALES
INSTRUMENTACIÓN DE PROCESO
VÁLVULAS DE CONTROL
SERVIDOR
CUADROS ELÉCTRICOS
Trabajos realizados
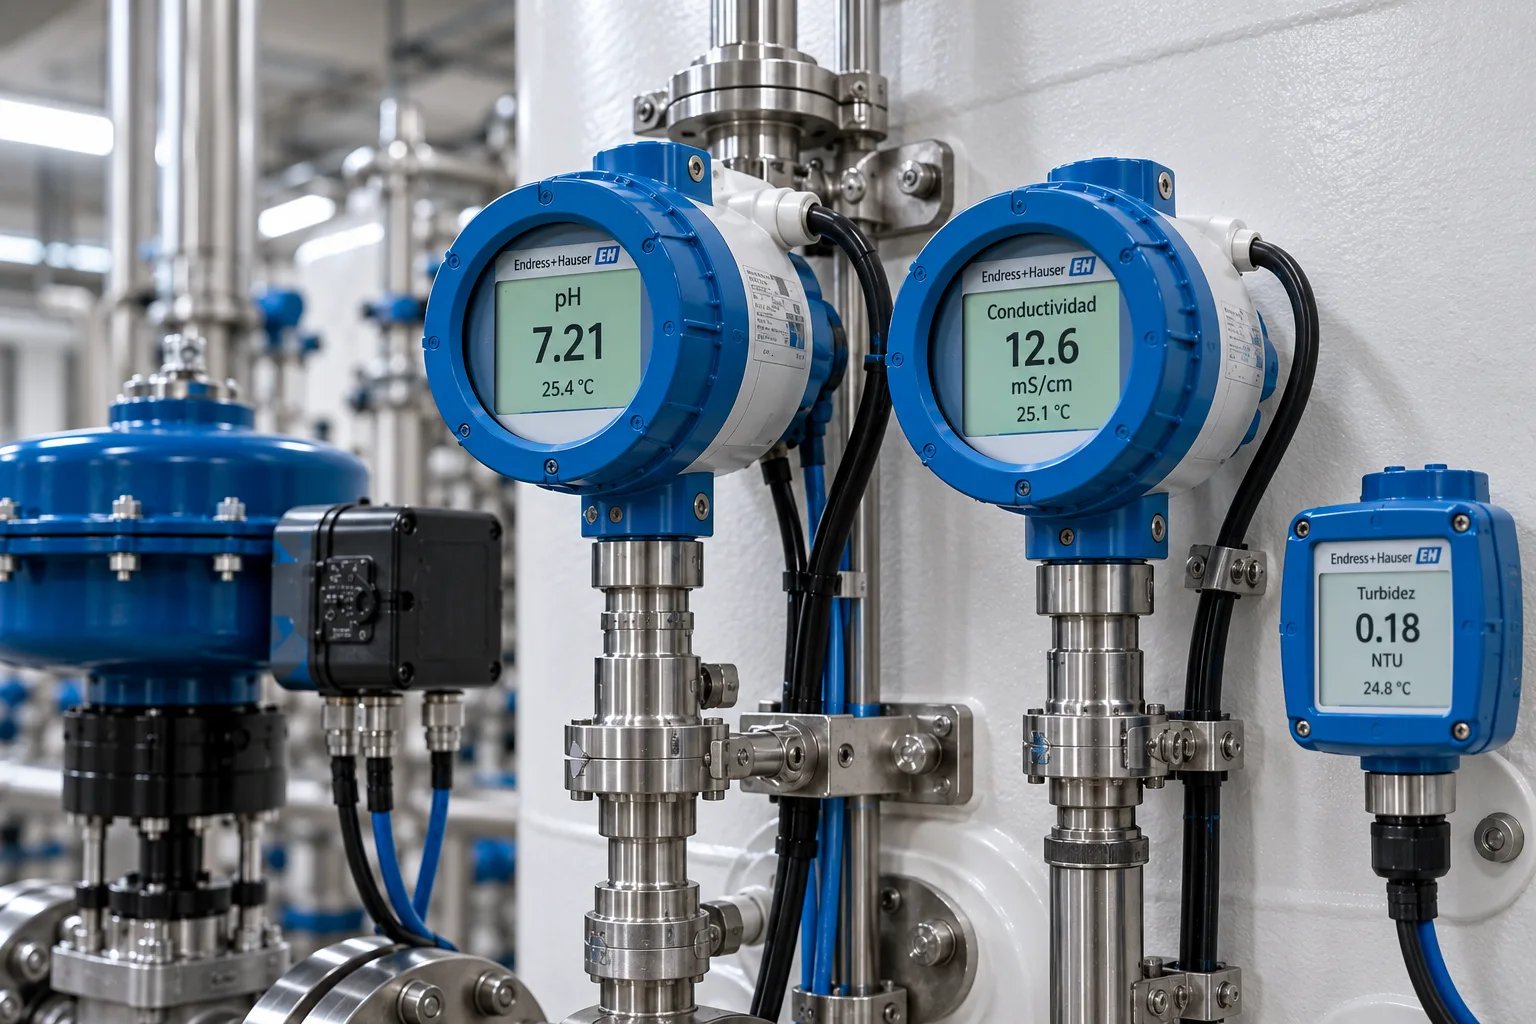
- Análisis de las señales exigidas por la certificación IFS: temperatura, pH, cloro/ozono, conductividad y turbidez, y definición de la instrumentación adecuada para su lectura.
- Instalación de equipos para el control de pH, turbidez, conductividad y cloro/ozono.
- Instalación de sondas de nivel y temperatura en los depósitos y válvulas de control.
- Diseño y fabricación del cuadro eléctrico para la automatización.
- Programación de las pantallas de visualización según los requerimientos del cliente: pantallas por zonas, alarmas, modificación manual de avisos e interacción con las válvulas de trasvase y vaciado.
Descripción técnica
El proyecto consistió en la automatización y digitalización del control de los depósitos utilizados en el proceso de desalado de bacalao, con el objetivo de disponer de una supervisión continua de los parámetros críticos del proceso y garantizar su registro.
Para ello, se analizó la instrumentación necesaria y se instalaron equipos y sensores para la medición de temperatura, pH, cloro/ozono, conductividad, turbidez y nivel de los depósitos. Las diferentes señales se recogen mediante PLC y se centralizan en Hipalux SCADA, instalado en un servidor propio, desde el que las personas implicadas en el control pueden visualizar el estado de la instalación.
El sistema dispone de pantallas organizadas por zonas y permite supervisar los valores de proceso, gestionar avisos y alarmas y actuar sobre las diferentes válvulas de trasvase y vaciado. Se configuraron además preavisos para facilitar la actuación del área de mantenimiento antes de que una desviación pueda convertirse en una incidencia grave.
La solución registra los valores de los parámetros controlados y mantiene un histórico de la instalación, permitiendo disponer de información trazable para su consulta y presentación durante las auditorías IFS. De este modo, se centraliza tanto la supervisión del proceso como la detección de desviaciones y la capacidad de actuación sobre la instalación.
Qué hace especial este proyecto
Era muy necesario la visualización desde cualquier punto de la planta de dichos niveles para la rápida actuación en caso de surgir una incidencia, dando la posibilidad de cerrar depósitos en caso de parámetros incorrectos.
La necesidad de tener un histórico de los valores en planta para mostrar en auditorias de IFS y obtener unas puntuaciones adecuadas en lo referente a Food Defense, evitando la interacción humana en procesos muy delicados.
Dificultad reseñable
La necesidad de tener en todo momento un control de la situación por el riesgo de:
– Desbordamiento, al estar en zonas elevadas llegaría a la zona productiva. Se instalaron unos niveles de alarmas adaptados al cliente
– Niveles bajos de cloro, ph o turbidez, lo que afectaría a la calidad del producto.
– Riesgo de congelación de los serpentines interiores de los depósitos si se vaciaban completamente, generando roturas y perdida de gas de enfriamiento. Lo que supondría un enorme coste al cliente.
La conexión con equipos externos y desconocidos, teniendo que entablar relaciones técnicas con expresas externas que no aseguraban la conectividad. Al ser un proveedor del cliente no se pudo realizar con nuestros proveedores actuales.